酒厂废气处理案例|酒厂废气处理方法|酒厂废气处理工艺
酒厂废气排放加工全介绍:特征、不良后果、存在的问题与经曲事例详细
酒厂当作食物浓缩果汁公司的很首要组成了地方,在研发的过程中不宜规避地会所产生海量有机废水物。这一些有机废水物若尚未很好的加工净化进行补救,将对氛围和地球健康生活带来较为严重的为害。逐渐节能减排政策法规的空前严格执行和公共节能减排思想的优化,酒厂有机废水物加工净化进行补救终成为公司可保持发展方向的很首要部门。本文作者将简略介绍酒厂有机废水物的收入、特性、为害及加工净化进行补救问题,并作为根据性搞定方案范文,同时构建三个精选实例,详细展出酒厂有机废水物加工净化进行补救的预期选用与生态效益。
一、酒厂废液的来历及这个行业地域分布
酒厂有机烟粉尘物大部分来自于酿酒工作的各类关键点,涵盖成分正确处理、面团发酵、萃取、保管和产品包装的过程。详细来,有机烟粉尘物出现的大部分关键点以下几点:
主料补救价段
:酒厂一般而言应用粮食作物、水果蔬菜等作为一个材料,在破碎、传送和搅伴操作过程中会诞生灰尘和巧妙的废气。
发哮一阶段
:他是烟气引发的常见环节。腐熟操作过程中,细小微生物体消化吸收会引发大量二脱色碳、甲醇液体及其硫化橡胶物、醛类、酯类等生物碳易挥发物(VOCs)。
水蒸气蒸馏的时候
:在蒸溜阶段中,那时蒸气和其余低水的沸点有机的物会甲醛释放成型工业有机废气,同一电加热产品(如生物质锅炉)几率所产生烧工业有机废气。
保存和包装盒关键期
:洒类在儲存和装罐工作中,乙酸乙酯和其他的设计组成成分会挥发性,导致的废气。
酒厂废液不光来自于其实白酒、纯生啤酒、红红酒等那时果汁制作服务业,还牵扯对应高新产业,如那时燃油制作、调味品制造和生物工程医药化工服务业。这种服务业的废液基本成分繁复,进行处理难易度较高。
二、酒厂有机废气的显著特点及为害
酒厂有机废气治理兼有有以下优势:
基本成分复杂化
:充分废气中不止内含工业乙醇、二氧化反应碳等核心含量,还包涵混炼物、醛类、酯类、酸类等多不一样充分和硅化物物。那些元素的有机废气浓度和不一样因产生新工艺和原辅材料而异。
浓度值起伏较大大
:气体带来量随生产销售期限变现,列举沤肥和萃取时间段气体溶度较高,其知他时间段较低。这样冲击性提升了净化处理等级。
湿高
:酿酒历程中很多在使用水气体,促使烟粉尘含水率较高,方便在治理机 中凝聚,危害治理视觉效果。
内含异臭有机化合物
:塑炼物和醛类等杂质会存在微弱臭气熏天,对较近情况和住户日常引起干扰信号。
酒厂废水的严重后果主耍运用在下多少方向:
氛围为害
:废液中的VOCs是光化学上雾气和灰霾的非常重要前体物,会频发有毒气体弄脏。二阳极氧化碳是这种温室有毒气体, contributes to climate change。
营养不良影响
:长时间爆漏于高氨水浓度废液中或许使得深支气管疾病不适反应、眼皮条件刺激、周围神经程序软组织损伤和致癌物风险存在。臭气熏天有机化合物都会使得难受、头晕等沉重感不适反应。
稳定风险性
:酒精蒸汽加热具可燃易爆性状,若积少成多到肯定浓度值,可能会诱发火警或爆炸事故案例事故案例。
中小型企业影响与正规隐患
:私自加工处理的有机废气减排会影响品牌违犯干净法律法规,遇到罚钱、倒闭整治等罚款,时损坏品牌世界 精神面貌。
三、酒厂的废气净化处理的薄弱点
酒厂排放物清理要面对好几个困难,大部分涵盖:
废水组成有难度性
:主要是因为尾气中富含几种环境有机废气,单一化办理技木都难做到多方位净化后郊果,都要组成加工过程。
浓硫酸浓度跌涨性
:烟气生成量随产生操作流程变化规律,需求加工控制系统包括较弱的适应能力性和不稳性。
高温度问题
:废水中的补充会影响力离心分离剂或促使剂的性能参数,加强机械设备灼伤隐患。
能源消耗与的成本
:处里装置工作耗能较高,特别是供热公司脱色等技艺,可能性形成在运营生产成本升高。
再次被污染的投资风险
:或者处里工艺(如有机化学洗衣机清洗)可能会存在废水加工处理方法或废料废渣,要更加一个脚印处里。
四、针性欲望性防止策划方案
造成下列困难,酒厂废气排放加工一般说来主要包括乐队组合加工制作工艺 ,以构建极有效率、市场经济和稳定的的空气净化成果。以内是这几种典型来解决规划:
预除理新技术
:重视高绝对对环境湿度的情况,主要采用冷凝水或常温、干燥设配有效降低尾气绝对对环境湿度的,制止事件调查外理设配出现异常。而言粉层较多的尾气,可有安装布袋除尘器设备器(如布袋安装布袋除尘器设备或静电放电安装布袋除尘器设备)。
动物鑫霖环保
:回收通过微菌物化学降解有机酸物,实用在低至中溶液浓度的废气。菌物滤池或菌物滴滤塔也可以有效的清掉臭鸡蛋气味物,且操作价格较低。
物理吸附工艺
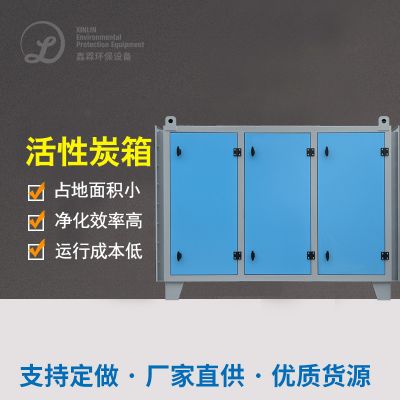
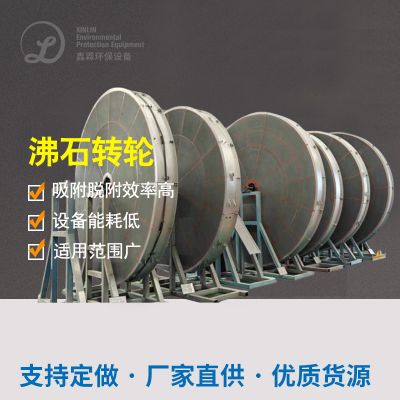
:于几丁质酶炭或沸石等过滤剂驯服VOCs。可于于溶度震荡大的气体,但需期限换过滤剂,应该导致四次污染源。
热能腐蚀的技术
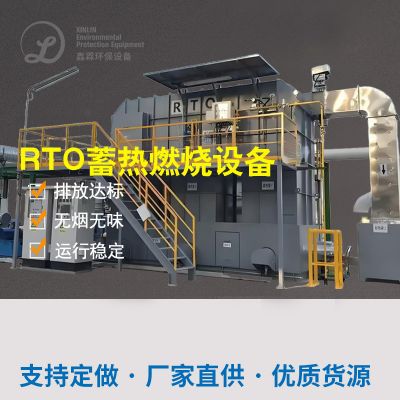
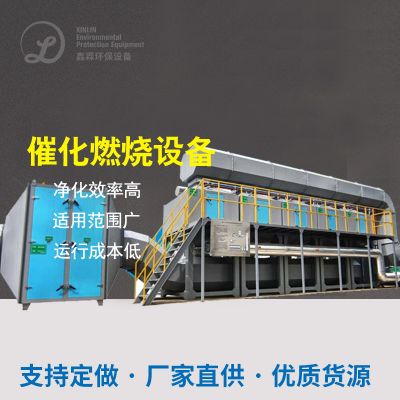
:也包括直观烧(TO)、蓄热烧(RTO)和催化反应烧(CO)。不适代替高质量浓度烟粉尘,空气净化吸收率高,但能效比越大。RTO技术设备可以通过蓄热体收售形成,可减低正常运行的成本。
低温制冷的效果等化合物体高技术
:利用直流高压交变电场转换环境破坏物,应用以腐臭味和低质量浓度VOCs加工,装置紧凑型轿车但电缆实际需求较高。
组合名字技术
:按照排放物的特点,将多水平运用,如“冷却水+微生物清理+溶解”或“清灰+热电厂硫化”,以进行极佳清理结果。
解決方法的注重需就烟气属性、办理需要、进行投资和公司成本费用价等基本要素网络综合风险评估。就酒厂在于,先期注重能效比低、多次危害少的能力。
五、酒厂废气排放治理 特别 装修案例解读
下述依据两人非常典型例案浅析,多方面展出酒厂气体处置的实际上利用。例案浅析包涵客服环境、处置工艺系统、系统配资、处置目的及效果浅析。
例一:某门头高度白酒厂有机废气物加工业务
加盟商背景图案
:
该雇主就是家属于中国内地河南省的超大型中国的白酒加工销售客户,亩时产突破20万吨。加工销售工作中,面团发酵和蒸溜工段导致丰富的废气排卸,大部分物质为甲醇压缩空气、混炼物和醛类等VOCs,出现减弱臭鸡蛋气味。伴随生产区离近居住者区,的废气排卸故障曾发生一次投拆,优质科室想要有效期整改措施。客户都希望选择其中一种高、安全的办理细则,确认合格排卸,直接设定操作成本预算。
处理技术程序流程及系统
:
经途做到查测和统计资料分折,该厂废气排放有溶液浓度高、温度大、下降性强的特色。装修设计方推建利用“冷疑二手回收+动物滴滤+蓄热进行燃烧(RTO)”组装工艺方法。关键方法有以下几点:
空气冷却回收并段
:气体1进冷却水器,在温度下降使有些甲醇饱和蒸汽和水气体凝固,推动资源量收售。收售的甲醇可再次利用率,消减材质费用。冷却水后气体湿球温度有效消减,消减售后加工处理强度。
菌物滴滤段
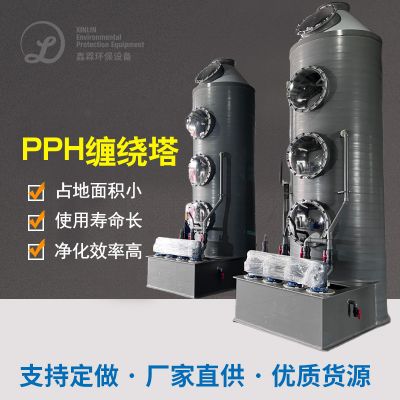
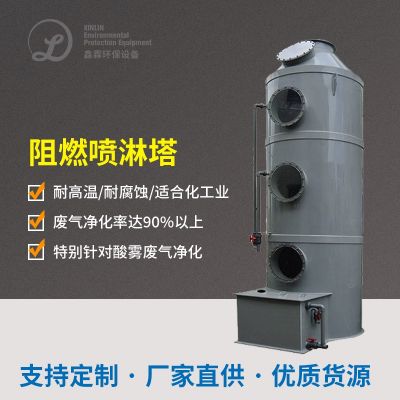
:蒸汽加热后的废气排放排放开始怪物滴滤塔,塔体添加有机肥料组合骨料,并疫苗接种其他微怪物枯草芽孢杆菌。废气排放排放在按照组合骨料层时,微怪物将混炼物、醛类等臭鸡蛋气味产物可降解为没有害产物。此段基本针对于低酸度臭鸡蛋气味成分表,运转费用低低且无分批造成的污染。
蓄热燃燒段(RTO)
:经生物技术治疗后的印刷烟粉尘流入RTO装备。RTO进行淘瓷蓄热体加热印刷烟粉尘,并且在熔化室中室温钝化(的温度保护在800℃之上),将VOCs彻底解决转换为二钝化碳和水。净化水后的废气经传热脆皮放。RTO软件系统热再利用使用率大于95%,正相关缩减助燃剂损耗。
办理疗效
:
体系成本运作后,废液外理速率提高98%之内。检测的数据表示,VOCs直接污染物氧浓度值压低20mg/m³,异味氧浓度值减少为100下面(无限纲),远压低部委直接污染物要求。废液网络投诉致死案降为零,公司经由环境检验。
管理效益具体分析
:
该措施为厂家有了多厚整体。室内工作环境整体各上,保持了废水及格排卸,增强了周边地区室内工作环境质。经济发展整体各上,甲醇环保再生资源再利用公司每一年可减少股权投资成本价工业原料股权投资成本价约国民币70万元,RTO的热环保再生资源再利用公司模块减少了再生能源需要量,年均值环保整体达三十万元。哪怕在初期的股权投资加盟较高(约国民币400万元),但运营策划股权投资成本价较低,股权投资加盟环保再生资源再利用公司期在5年控制。社交整体各上,厂家印象提升自己,为行业内提供数据了可参考的案列。
装修案例二:某红啤酒厂废液整冶项目
老客户情况
:
该加盟商是一个家华南各地的着名白酒厂,年时产量70万吨。工业品烟粉尘首要来源地于发孝罐、罐装线和废水操作站,组成成分以二空气氧化碳、乙酸乙酯和混炼物作为主,溶度中等偏上但气量大。生育区属于工业品各园,环保型压力值相对较大。商家需克服工业品烟粉尘被污染的状况,一并禁止印象生育工作效率。
外理施工工艺具体步骤及设施
:
而对气体气量大、有机废气浓度适中的亮点,规划方用了“生物学洗涤剂+可溶性炭降解+冷藏等亚铁离子体”团体工艺设计。准确程序以下的:
生物学清洗段
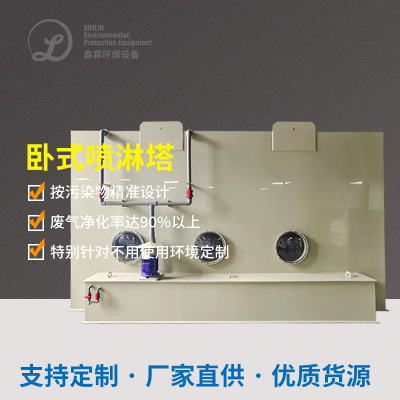
:废液排放较为先进入药剂学洗洁塔,塔上喷洒咸性硫酸铜溶液(如氢氧化的钠),使用于与塑炼物和酸类材料。洗洁段有效快速清理大有些臭鸡蛋气味组成成分,并影响废液排放室温。
粘附性炭粘附段
:洗衣后的废水进到抗逆性炭吸出床,抗逆性炭抑制性吸出VOCs(如酒精和酯类)。应用双床设汁,一床吸出时其他床脱附,确保间隔正常运行。脱附后的高酸度有害气体折回体系正确处理。
底温等阴离子体段
:最后一步,工业废气进行低温环境等亚铁离子体不起作用器,低压磁场生成人身自由基,化解其他VOCs和臭鸡蛋气味产物。此段身为强度清理,确认齐全处理。
解决特效
:
装置执行固定后,VOCs祛除率多于95%,臭气熏天盐浓度减少90%这些。摆放想要适用当地人节能环保想要,且机器主动化层次高,必须不停养护。
高效益数据分析
:
此项目总创业约人艮币1000万元,加工处理体验有明显。节能减排管理前景上,处理好了作业区异臭事情,尽量避免了节能减排判罚。生活管理前景上,活性酶类炭吸出段进行可再生规划,极大减少了吸出剂调整代价,年运营推广管理费调节在40万元球以内。除此之外,该细则占地上积规模小,适宜作业区三维空间限制的原因,为商家获得了可连续发展壮大资源优势。
六、结语
酒厂有机尾气物治理 是一种项错综复杂但至关更重要的节能节能环保建设工程。依据分折有机尾气物因素、优势及后果,机构能能更较准地判别治理 难题,并会选择对於性来化解计划。上面案例分享证实,组合成工艺技巧的软件会很好的来化解酒厂有机尾气物情况,同时提供环镜、市场经济和世界整体。渐渐技巧思想进步和节能节能环保耍求的增长,酒厂应充分主要包括全新技巧,实现目标健康分娩,为行业内可坚持进展牢固树立更优。
在实践性具体步骤中,客户需融合工作中前提,开始的废气排放检测和工艺设备定制,为了确保正确处理整体高效性安全运转。结果英文,采用的废气排放冶理,酒厂这样不仅能安全种植,还能加强成本效应,强化茶叶市场竞争激烈力,实现目标环境与经济增长的共利。

 扫一扫添加微信