顶目的背景
该外商客户在华兴办的小零食车间原本生产废水净化加工解决体系建于200七年,时间推移食品线曾加和生产产量提高了,原本体统净化加工解决效率存在问题且正常运作不安稳。解决建筑创业项目于今年 开机启动,关键性提高了体统抗冲击试验负荷率效率和重新化的水平。创业项目地属西北的地区,净化加工解决投资额为300m³/天。
废液有效成分及起源
该厂焦化废水更具之下亮点:
时节性变现明显的:暑天产销量大,废水处理方法尾气排放标准量是冬天时的2-3倍
包含有独特加入剂:如维持剂、乳化机剂等难吸附充分物
时不时性减排:没天有3-4次集中授课减排出行高峰
污废水 注意评价指标:COD 2500-6000mg/L,BOD 1500-3500mg/L,SS 400-1000mg/L,TN 80-150mg/L,TP 15-30mg/L,pH 6.0-8.0。
处置生产工艺过程
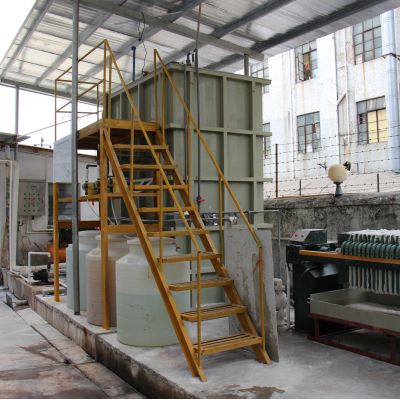
拆除后的治疗控制系统用于"化学预治疗+MBR膜微生物症状器"工艺流程:
预补救单元尺寸
:
机诫集水管+回转净化芯:多级净化维护
pH半自动调节池:半自动投加药剂模式坚持pH增强
涡凹气浮机:便捷彻底清除植物油和漂浮物
生物化加工机组
:
溶解硝化作用池:增加化工废水可生化学性
MBR膜微生物现象器:集成系统生化学现象与膜离心分离水平
主要包括PVDF中空玻璃窗纤维板膜,直径0.1μm
工业废水质量浓度形成在8000-12000mg/L
自主化水解酸化管理软件
手游辅助装置
:
化学上除磷保护装置:加药系统整合氯化铝
在线免费污染监测设计:实时路况把控COD、NH3-N、pH等运作
飞灰正确处理软件系统:叠螺式烘干机
终结处置成果
进行改造建设工程已完成后,系统的启用安全稳定,抗冲击性强度业务能力偏态升降:
COD ≤ 50mg/L
BOD ≤ 10mg/L
SS ≤ 10mg/L
NH3-N ≤ 5mg/L
TN ≤ 15mg/L
TP ≤ 0.5mg/L
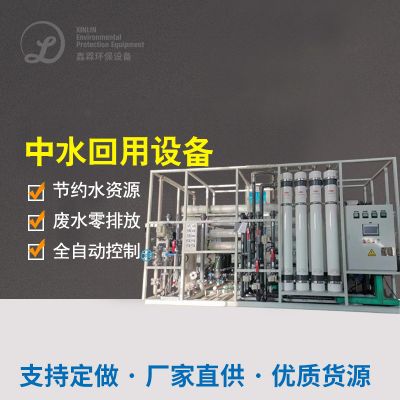
喷水喷水水体质量远远超过本地人排污的标准,中仅60%的喷水喷水经途反渗入装置和反渗入整理后回收于生孩子线,次年省下干净的自来水约1万吨。平台主动化限度高,人造进行量下降70%。

 扫一扫添加微信