一、城市垃圾处理厂废气处理案例
1. 客户公司背景
企业名称:某市生活垃圾综合处理中心(日处理量2000吨,员工300人)
企业瓶颈:
的废气明显污染明显:焚烧秸秆清理场渗滤液清理站、焚烧秸秆炉及厨余拉圾堆肥产线引起高盐浓度硫化橡胶氢(H₂S)、氢氧化钠(NH₃)、甲硫醇(CH₃SH)及挥发的特性性有机的物(VOCs),产线及生产车间异味毛病凸出;
健康负担大:重复因废气匿名举报被各大媒体揭晓,要面临期限整顿规定要求;
整理价格高:老式化学降解法开机运行花销比较高,年基站维护价格超¥一千万;
技艺发展瓶颈:搭配有机废气物基本成分错综复杂,分散化方法没办法做到减排基准。
二、废气处理工艺设计
核心工艺路线
“分源治理-多级净化-智能监控”综合工艺:
封鬼设定:
真空集气装置:在渗滤液调池、燃烧炉加料口等产污点装置隔爆型型集气罩,排风量按5-10m³/min/处制定,履盖全厂主耍生态破坏源。
外移式传送:运用密封胶式的传动带传送机车辆垃圾坑,抑制无组织化的废气液化气泄漏。
预外理过程:
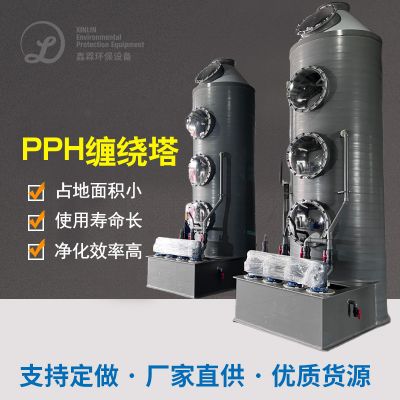
3级塔:填补改善怪物悬浮填料(挽回菌群),吸附H₂S、NH₃(有效率≥70%);
二级考试塔:调用抗逆性炭玻纤层,吸附性残留物VOCs及腐臭味分子式。
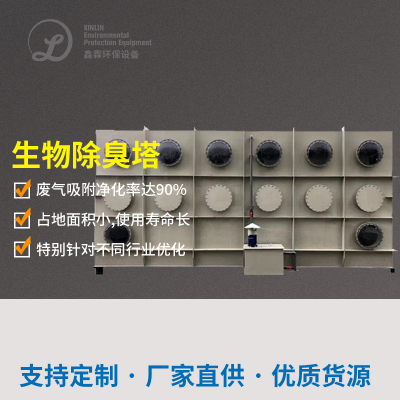
菌物预净化处理塔(多级并联):
强度静化的时候:
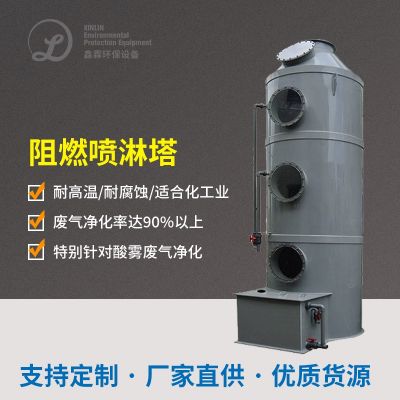
循环往复料浆池:NaOH/Na₂SO₃双碱开启运作,烟气脱硫学习效率≥95%,SO₂释放≤35mg/m³;
自喷层结构设计:3层导向自喷,液气碰触精力≥15秒。
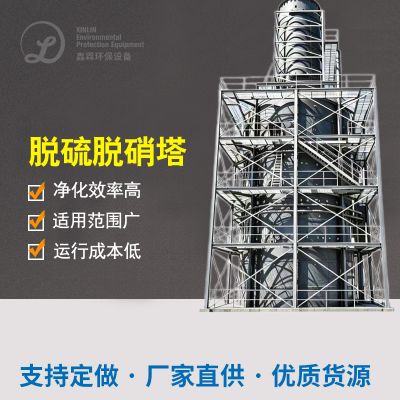
双碱法脱硝塔:
终端外理:
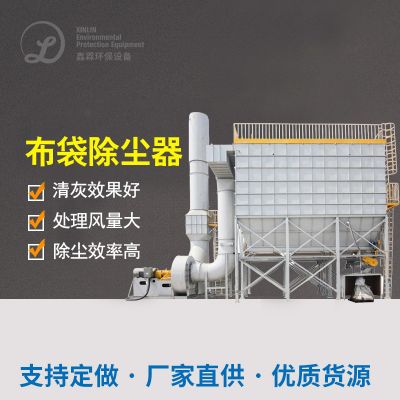
塑膜布袋烟气净化器(PTFE折叠滤芯):PM2.5产生≤5mg/m³,滤出精准度达99.97%。
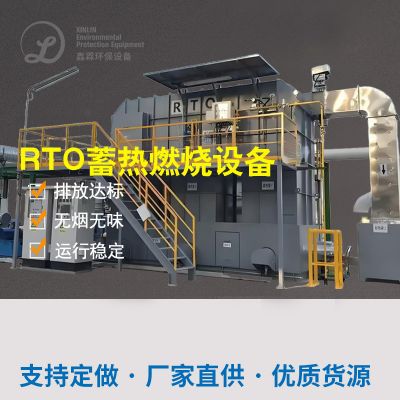
室内温度把握:280-320℃衡温运动,VOCs流量支付转化率≥99%,风能回笼率≥80%;
余热采取:发动机预热中央空调,较低能源消耗掉。
催化氧化一氧化碳燃烧器(RTO):
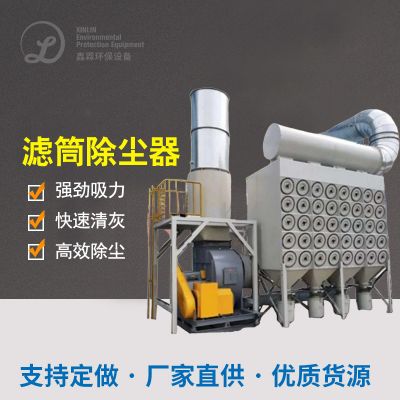
快速除灰器:
三、生产设备调试与设备
四、废气处理难点与解决方案
难点1:混合废气成分复杂且浓度波动大
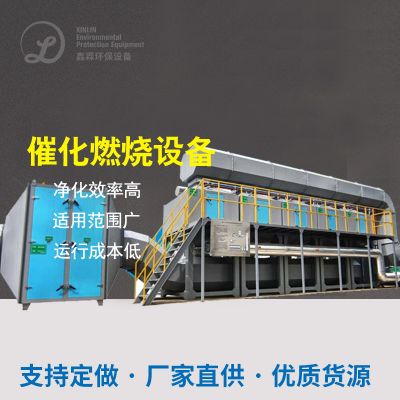
分源进行处理:对H₂S/NH₃利用生物制品法、对VOCs利用崔化然烧,防范施工工艺相冲突;
设制排放物缓解罐,取舍各的时候加工负载。
相应措施:
思路2:高气温引发机器设备灼伤及生态学活性酶抑制作用
在动物塔前增加除湿工作提升装置(冷藏干躁),操纵进气露点≤10℃;
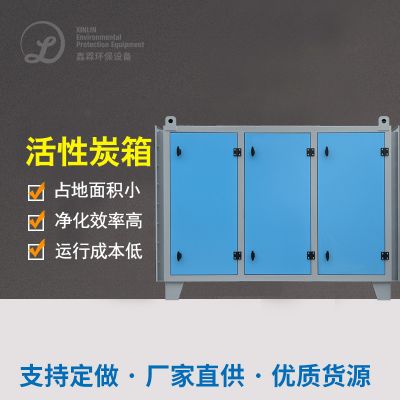
活性炭过滤器漆层涂覆疏水铝层,不断增强抗金属腐蚀刺激性。
具体措施:
疑难问题3:恶臭冶理不齐全
生物制品预处里塔后新增二氧化物碳氧化物段,溶解难生物降解恶臭化合物(如硫醇类);
工厂施药生物学酶去除异味剂,捕助下降无聚集排出。
探析:
五、进行处理功效证实
六、客户反馈
环保合规:连续3年通过国家环保验收,臭气投诉量下降90%,获评“全国生态文明建设示范单位”;
经济增长竞争力:
年大大节省检查是否除甲醛药剂学费¥200万;
催化氧化熔化余热回笼年发剩余电量达1.2MW·h,降低生产成本清洁燃料生产成本¥80万;
社会发展经济效益:厂内及周边产品骚味几乎排除,中国城市居民认同度发展至95%,称得上中国城市绿色环保排头兵项目流程。
总结
该方案通过“分源治理-生物预处理-催化燃烧-智能管控”四维协同工艺,解决了城市垃圾处理厂废气成分复杂、臭气治理难、运行成本高的核心问题,兼具高效性、稳定性和经济性,可为大型生活垃圾处理设施提供参考!

 扫一扫添加微信