软包装装和好客户 “两极冷疑的回收利用 + 沸石转轮浓缩提炼 + RTO” 废液环境治理该项目
一、项目流程背静
某软外包装混合企业公司建在上海绍兴龙港(华人包装印刷城),主营业务饮食软外包装混合精加工,占有湿式混合研发线 5 条、无溶液混合研发线 2 条、涂抹研发线 1 条,销售人员 150 万人次,一年生增加值 8000 万块。研发过程中 很大使用的乙酸乙酯溶液型聚氨酯胶粘剂,有机工业废气治理特性为中高有机工业废气含量、大中型新风量、材质过于单一(以乙酸乙酯为核心)、回报总价值高,常见废弃物物为 VOCs(乙酸乙酯的比例为≥90%)、少量的甲醇、甲苯、甲苯,有机工业废气治理有机工业废气含量高、回报竞争力大。
公司企业的同一释放口物加工为随便 RTO 焚烧炉,虽考核标准释放口,但溶液能源浪费粮食明显、行驶制造费高(纯天然气使用量耗电量大)。为完成溶液收废、旧物改造、降低了行驶制造费、升级资金作用,公司企业的投资费用搭建一套套 “有级冷却水收废 + 沸石转轮精炼 + RTO” 释放口物加工与溶液收废立体式化系统的,设计方案加工功率 20000m³/h,VOCs 刚开始溶液溶度 1000–1500mg/m³,乙酸乙酯收废率≥85%,释放口溶液溶度≤30mg/m³。
二、有机废气治理来源地与含量介绍
自吸式组合生产工序:5 条自吸式组合机的使用乙酸乙酯溶解的聚氨酯材料粘合剂,蒸汽加热干固(60–80℃)时,乙酸乙酯许多发挥,约占总废气量的 85%。
涂装程序:1 条涂装机运用稀释剂型纳米涂层剂,蒸发乙酸乙酯、小量甲苯,约占 10%。
清晰步骤:设施设备清晰时,乙酸乙酯清晰剂挥发性,约占 5%。
烟粉尘技术指标:结构设计风速 20000m³/h,VOCs 初期溶度 1000–1500mg/m³,这其中乙酸乙酯的比例为≥90%(900–1350mg/m³),小量乙酸乙酯(50–80mg/m³)、异丙醇(30–50mg/m³)、甲苯(20–30mg/m³),温 30–45℃,部分单一化、回收分类处理的价值高。
三、加工处理工学艺选购与环节制定
融入中小型企业有机废气排放治理中高氨水浓度、含量某一、乙酸乙酯覆盖率高、回报公司分类处理附加值大的优势特点,采取 **“减风增浓 + 有级冷凝器回报公司分类处理 + 沸石转轮精炼 + RTO”** 整体化工艺技术,必需回报公司分类处理有机溶剂、多余有机废气排放治理焚烧处理不合格,照顾料工费回报公司分类处理与低能耗不合格,达成 “低能耗放进从料工费项向效率项形成”。
加工步骤:
車间尾气 → 封闭空间集气罩(减风增浓)→ 主观道 → 初效进行过滤芯 → 1级冷疑器(水冷散热器)→ 下级冷疑器(制冷)→ 沸石转轮精提模快 → RTO 蓄即热式梵烧炉 → 达到标准锅炉烟囱排卸;冷疑收旧的乙酸乙酯 → 精馏提练 → 使用于生产的。
烟粉尘整理与减风增浓:对混合机、施胶机产污点安装全封闭集气罩 + 正压排烟管道机管,SEO排烟管道机管架构,极大减少是无效的全热交换器溶入,排烟管道机管量变低 85%–90%,烟粉尘浓硫酸浓度加强至 3000mg/m³ 这些,大面积的增长蒸汽加热收集高效率、变低之后的解决水耗。
预处置(初效吸附):G3 初效吸附器清掉极富粘胶剂顆粒、粉层,庇护蒸汽加热器与沸石转轮。
多级冷凝水收购 标段:
第一冷凝器剂剂器(风冷,25–30℃):有机废气进入到管壳式风冷冷凝器剂剂器,的温度减少为 30℃以內,的回收利用约 60% 的乙酸乙酯,冷凝器剂剂液流进储液罐。
下级空气冷却器(冷冻冰箱冰箱,5–10℃):3级空气冷却后的排放物进到冷冻冰箱冰箱空气冷却器(冷煤为乙二醇水稀硫酸),气温降下来 10℃之下,再收购 约 25% 的乙酸乙酯,总收购 率≥85%。
精馏制取:冷凝水回收采取的粗乙酸乙酯(含量≥90%)送进去精馏塔,制取至含量≥99.5%,直接的工业废水处理于包覆生产方式,满足材料循环往复采取。
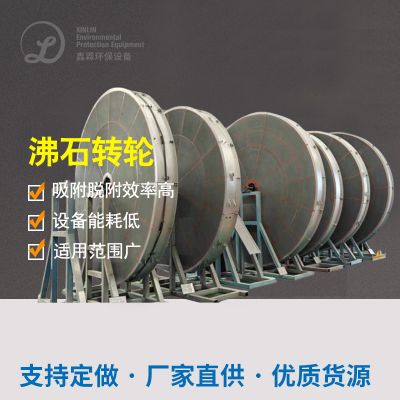
沸石转轮高浓咖啡第一单元:冷凝器后所剩有机废液(风速 20000m³/h,密度 150–250mg/m³)渗入沸石转轮高浓咖啡,高浓咖啡比 10:1,变成 2000m³/h、1500–2500mg/m³ 的高密度有机废液,原材料 RTO 外理。
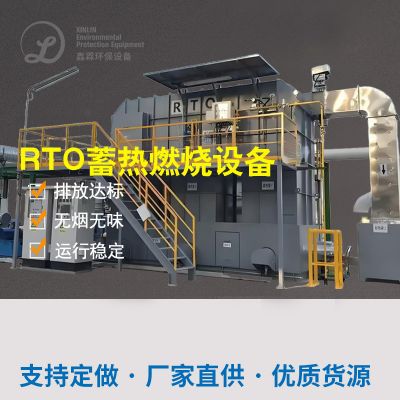
RTO 蓄即热式梵烧炉:原谅我真的喝醉了 因为我真的想你的 一不小心 我知道这样不应该 对你泰国依赖 有机的废气来到 RTO,800℃持续高温下彻彻底底被氧化化解,净化系统使用率≥99%,余热收购 用以气液分离器前有机的废气加温与脱增加热,小幅降底天然水气能量消耗。
手动保持模式:PLC 全手动保持,雷达回波图污染监测废水有机废气浓度、高温、各种压力、冷凝水液液位、精馏纯净度等运作,手动调低水冷却用水量、急冻机电机功率、转轮速比、RTO 高温,进行 “收废学习效率较大 化、程序运行的成本低些化”。
四、一般机器明细单(核心内容)
封闭集气罩 定制开发,全封闭 5 套 软型机专门的
初效活性炭滤器 G3,1500×1200×500mm 3 套 抗腐蚀
第一蒸发器器 管壳式,风冷,板换户型 150㎡ 1 套 30℃
特殊冷却水器 管壳式,冷却,热交换表面积 100㎡ 1 套 10℃
精馏塔 骨料塔,分离纯化乙酸乙酯 1 套 含量≥99.5%
沸石转轮 φ2800×400mm,疏丙烯酸乳液沸石 1 套 果汁比 10:1
RTO 整理功率 3000m³/h,800℃ 1 套 陶瓷厂家蓄热体
PLC 有效设定系统设计的 西门子系统 S7-1500 1 套 含线下污染监测、精馏有效设定
五、自动运行成效与监测方案统计数据
工程项目投入运营后,接连固定运作 6 三个月,每项指标英文及格,稀释剂收购利润正相关:
乙酸乙酯收购 分类处理率:安全≥86%,年收购 分类处理乙酸乙酯约 480 吨,溶解度≥99.5%,单独中水回用于生育,年节约开支采购流程的费用约 380 万块。
VOCs 我们要除速度:不稳定性≥98.5%,的排放有机废气浓度≤30mg/m³(场所规格≤30mg/m³)。
能效消减:减风增浓 + 冷凝器回报小幅消减 RTO 治疗风速与浓硫酸浓度,具有气耗损量消减约 70%,年减少具有气成本约 50 万块人民币。
刺激性气味抑制:生产车间刺激性气味根本解除,相应无闹事投诉信,工业区生活环境有效调节。
六、业务竞争优势与使用价值总结报告
环境资源再利用、旧物改造:优先权冷疑再利用高交换价值乙酸乙酯,再利用率≥85%,年再利用容剂 480 吨,年直接的经济能力前景超 380 多万元,安全投入量转入回报率项。
节约资源降耗、有效减轻利润:减风增浓 + 蒸汽加热再利用大幅度有效减轻后期的办理功率与用电量,RTO 天然冰气需要量有效减轻 70%,年节约开支再生资源预算 50 万元左右,正常运作利润特殊有效减轻。
环保原则达到原则、维持耐用:结余工业废气经沸石转轮 + RTO 程度清理,排放出含量具有问题原则,无再次弄脏,控制系统维持耐用、维系单纯。
绿化转型发展期、示范点领着:成为湖南印上市场正式启动稀释剂再利用取得成功例子,为硬包装pp机构 VOCs 冶理供应了 “的资源再利用 + 节能环保达到” 的绿化转型发展期新传统模式,确保市场从 “端部焚化” 向 “来源再利用” 转为。
提高了中小客户行业创新能力素质:相转移催化剂出售消减生产加工价格,环保健康环保健康样子提高了,提升中小客户卖场行业创新能力素质与可继续发展方向能力素质。
七、融资回馈社会分享
大型项目总融资约 1200 万(含仪器、连接、测试、精馏系统性),年加载人工成本(用电、微冻机、保护)约 80 万,年再利用容剂利润 + 环保节能利润约 430 万,静止融资再利用期约 2.9 年,金钱最大高效益与生态最大高效益互利互惠,经常融资价值观超高。

 扫一扫添加微信